德国ALZMETALL采用齿轮刮削工艺 加工效率提升约60%
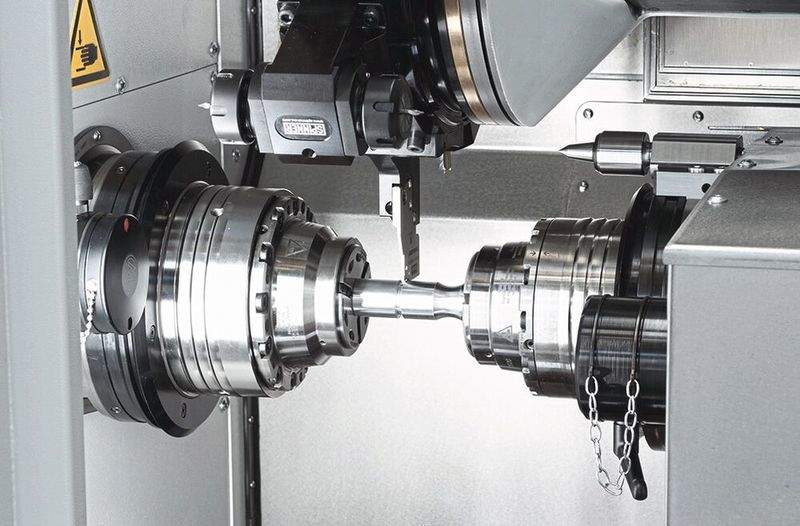
德国机床制造商ALZMETALL GmbH & Co. KG披露,其在自有齿轮生产中导入Ingersoll Werkzeuge开发的硬质合金刮削刀具,并在ALZMETALL GS 800/5-FDT五轴车铣复合加工中心上实施齿轮刮削加工。新方案可使用一把刀具加工7种不同齿轮工件,加工时间由此前每组5件约10—15分钟缩短至单件约3分40秒,整体生产效率提高约60%。
ALZMETALL此前将部分齿轮生产外包,但受成本、交付周期和质量稳定性影响,随后决定重新将齿轮制造转回内部生产。相关齿轮主要用于公司钻床的动力传动和控制系统,不同钻床型号每年需要约250—500件。公司利用现有GS 800/5-FDT加工中心开展齿轮加工,该设备配置Heidenhain TNC 640数控系统和最高1100转/分钟的C轴转台,可直接调用数控系统内置的刮削加工循环。
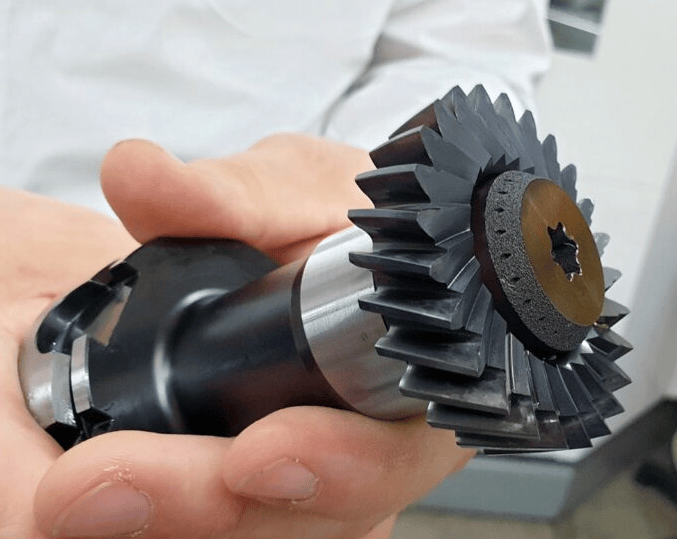
针对ALZMETALL的生产需求,Ingersoll开发了一款整体硬质合金刮削轮。7种齿轮均采用模数2设计,齿数覆盖15—48齿,刀具本身设计为26齿,通过调整交叉轴角、主轴转速、工作台转速以及切削分配参数适配不同工件。刀具内部还采用3D打印制造的冷却结构,将切削液分别输送至各切削刃,以控制连续加工过程中的刀具温度和排屑状态。
采用新工艺后,ALZMETALL加工出的齿轮可达到DIN 3962 7级精度,同时获得较高的齿面质量。刮削加工将齿轮制造直接集成至现有五轴加工中心,不再需要为不同齿轮配置多套专用加工设备。Ingersoll从刀具设计、工艺参数设定到首件加工参与整个导入过程,相关切削参数可直接写入Heidenhain控制程序。
ALZMETALL目前还与Heidenhain合作,将齿轮刮削功能作为旗下加工中心的可选工艺提供给客户。该公司现有CNC加工中心可覆盖约600—1400毫米工件尺寸,并已集成钻削、铣削、车削及磨削等多种加工能力,此次齿轮刮削进一步扩展了其复合加工范围。