德国Gewefa与Wunschmann联合测试液压刀柄槽铣
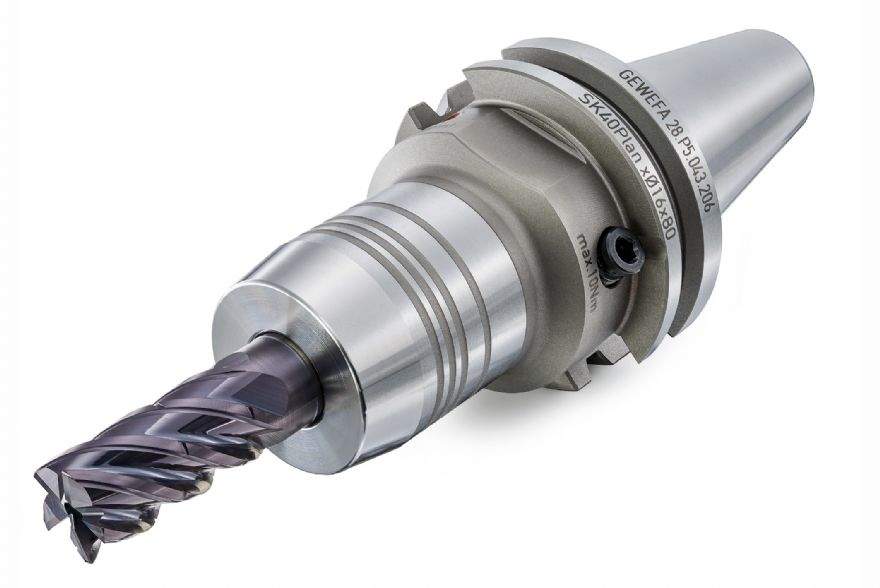
维度网讯,德国刀柄制造商 Gewefa 与刀具企业 Wunschmann 合作,在 Gewefa 位于 Burladingen 的工厂内完成了一项槽铣削加工测试。测试使用 Wunschmann 摆线铣刀配合 Gewefa SK40 Plan 液压膨胀卡盘,在一台 AXA 加工中心上加工渗氮钢工件,最终在刀具寿命、尺寸精度和表面质量方面均获得最优结果。
参与该项目的设备供应商全部来自德国。Gewefa 产品在英国和爱尔兰的独家销售代理是位于威尔特郡的 Nydaloxe Precision。
本次加工的工件材料为渗氮钢(34CrAlNi7),属于典型的难加工材料,其高表面硬度和耐磨性使其常用于高速主轴、轴、量规、精密测量设备和凸轮等零件。加工任务是在这块材料上铣削一条长 1160mm、宽 20mm、深 6.5mm 的槽。
Wunschmann 公司总经理 Stephan Wunschmann 表示,凭借带圆角的整体硬质合金 175 ER 摆线铣刀,该公司拥有在这种高要求材料上进行槽铣的理想切削刀具。该铣刀提供 18 至 70mm 的切削长度,圆角半径为 0.25 至 0.5mm,配备专为硬加工设计的 HE-S 高性能 PVD(物理气相沉积)涂层,具备耐高温和抗氧化特性。刀具采用五个大尺寸抛光排屑槽和坚固的芯部结构,可变螺旋角设计有助于抑制振动、延长刀具寿命。
Gewefa 的销售负责人 Norbert Schmid 指出,机加工要获得最佳结果,需要统筹考虑刀具、刀柄、主轴和机床等所有相关元素,而这次应用正是如此实践的。
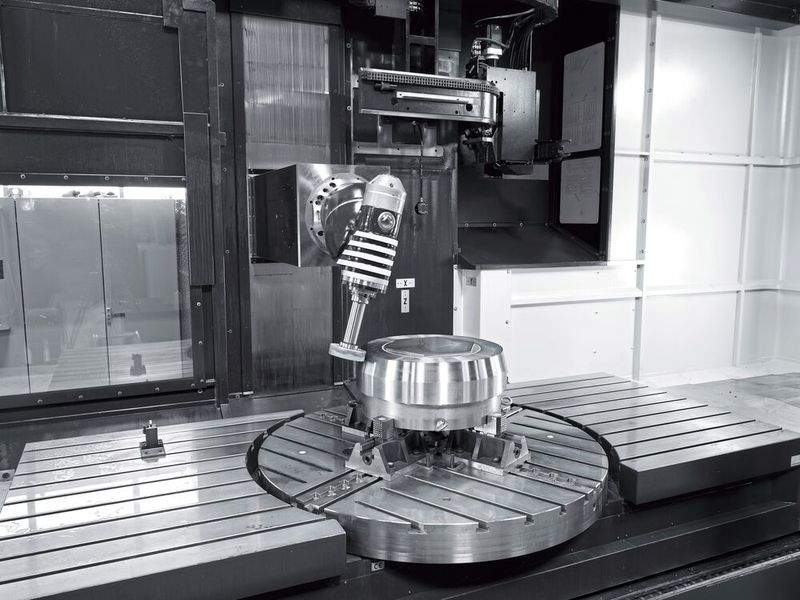
在 Gewefa 工厂中,摆线铣刀被安装在一台大型 AXA 五轴移动立柱万能加工中心上使用。该机床 X 轴行程达 4m,配备额定功率 40kW、扭矩 191Nm 的摆动主轴,刀具通过具有面接触和锥度接触的刀柄安装,以防止重径向载荷下发生轴向移动。
最初的测试采用一把 16mm 直径刀具,夹持在同样具有面接触和锥度接触的弹性夹头中。当时切削速度(Vc)为 80 m/min,进给率为 0.16 mm/min。操作者对尺寸精度和表面质量表示满意,但铣削槽时的噪音水平相当高。随后将弹性夹头更换为同样具备双接触主轴接口的 Gewefa SK40 液压膨胀刀柄,噪音问题随之解决。该刀柄通过摩擦和正向锁定传递扭矩和切削力,不会滑动。
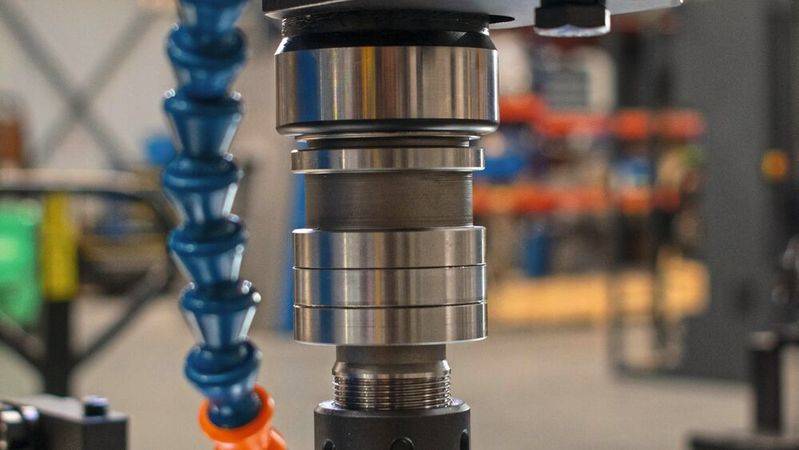
切削性能改善的原因在于液压膨胀双接触刀柄提供了更高刚性,从而减少了振动。该刀柄通常的跳动精度小于 3µm。与热缩刀柄相比,液压技术平均可减少 75% 的设置时间,且无需热缩设备,可在车间地板的任何位置完成设置。
液压系统使铣刀实现精确、同心、无间隙的连接。液压油容纳在刀柄腔室内,当通过调节螺钉增加系统压力时,内壁围绕刀柄均匀施压,圆周上每个点的压力分布相同。在双接触版本中,液压膨胀卡盘的刚性和可靠性进一步提升。此外,轻巧且动态性能更好的 SK40 摆动主轴头具有比更昂贵的 SK50 主轴头更低的惯性矩,而如果使用标准刀柄实现同等加工结果,则可能需要 SK50 主轴头。
Gewefa 将出席 2026 年 9 月 15 日至 19 日在斯图加特举行的 AMB 2026 国际金属加工展览会,展位号为 1 号馆 1B84。