电伸出长度与导电嘴到工件距离的区别及其在焊接中的应用
2026-02-13 12:01
收藏
电伸出长度(ESO)和导电嘴到工件距离(CTTWD)是焊接工艺中的两个关键参数,它们并非同一概念,但对焊接质量均有重要影响。
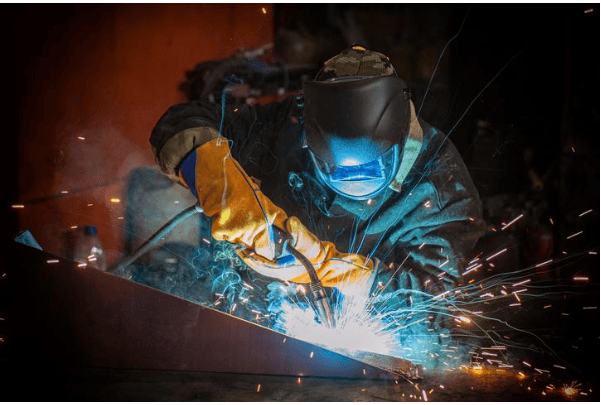
在焊接工艺规程(WPS)中,常出现ESO和CTTWD这两个术语的混淆,许多焊工和质控人员误以为它们含义相同。实际上,CTTWD指导电嘴到预定焊缝表面的直接距离,而ESO则是从导电嘴到焊接电弧顶部的长度。这种区分对于优化焊接参数至关重要。
CTTWD在熔化极气体保护焊(GMAW)和药芯焊丝电弧焊(FCAW)中通常为5/8英寸到1英寸,使用大直径焊丝时可接近1.5到1.75英寸。在埋弧焊(SAW)中,一般遵循焊丝直径八倍的经验法则,但不少于3/4到1英寸。CTTWD直接影响电流输出:距离越长,电流越低;距离越短,电流越高,这基于欧姆定律和焊丝电阻加热原理。
电伸出长度(ESO)虽难以直接测量,但在焊接电路理论中扮演关键角色。总距离CTTWD减去ESO得到电弧长度,进而关联电压。在恒压(CV)电源应用中,CTTWD决定电流,而ESO变化可类比电路保险丝,影响预热效果和熔化需求。例如,缩短ESO可增加电流以提升熔深,延长ESO则降低电流防止烧穿。
在恒流(CA)模式下,如SAW工艺,CTTWD的稳定性对熔敷率有直接影响。较长的CTTWD会提高送丝速度以维持电流和电压,从而增加熔敷率;较短的CTTWD则降低熔敷率。历史上,压力容器制造商通过调整CTTWD和极性设置,实现了高效率的不锈钢堆焊层熔敷,节省了时间和成本。因此,精确控制电伸出长度与导电嘴到工件距离是提升焊接质量和效率的基础。
本文来自全球互联网及战略合作伙伴信息的编译与转载,仅为读者提供交流,有侵权或其它问题请及时告知,本站将予以修改或删除,未经正式授权严禁转载本文。邮箱:news@wedoany.com





相关阅读
中国电科8英寸碳化硅晶圆全自动减薄机实现量产应用
2026-10-15
CleanChoice Energy获8500万美元贷款推进美国光伏项目
2026-10-15
希腊1.7亿欧元储能电站落成,规模330MW/790MWh
2026-10-15
中国江苏新韩通获阿联酋6艘7.4万吨成品油船订单
2026-10-15
ZE PAK签股东协议在波兰建设6台300兆瓦小型核反应堆
2026-10-15
韩国两种先进核反应堆拟于2031年和2032年申请建设许可
2026-10-15
中国恒力重工获希腊EuroDry追加3700万美元散货船订单
2026-10-15
巴西Petrobras与三家油企达成8.59亿美元油气结算协议
2026-10-15
乌干达重申2027年6月首油目标,原油管道建设完成92%
2026-10-15
瑞士Axpo首次在西班牙瓦伦西亚港完成生物LNG船对船加注
2026-10-15