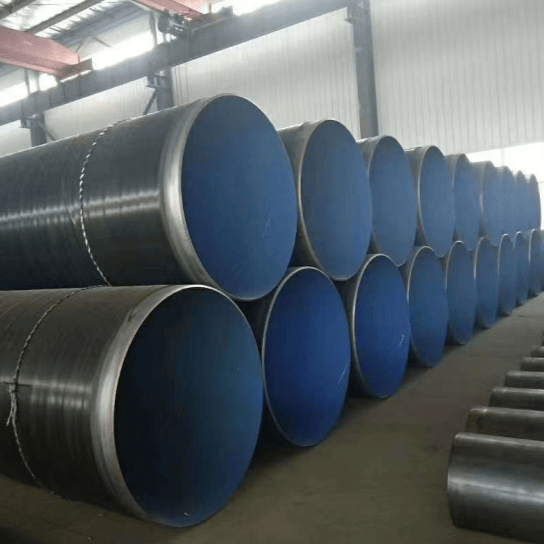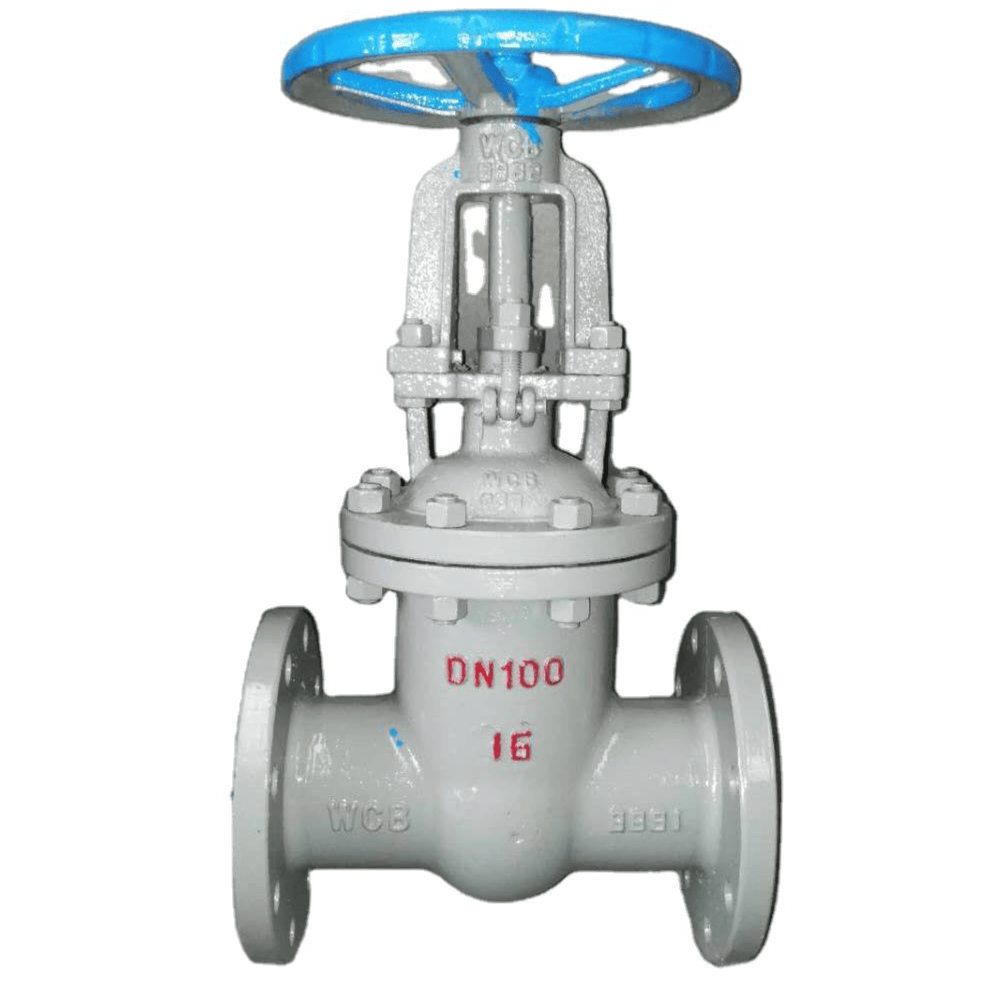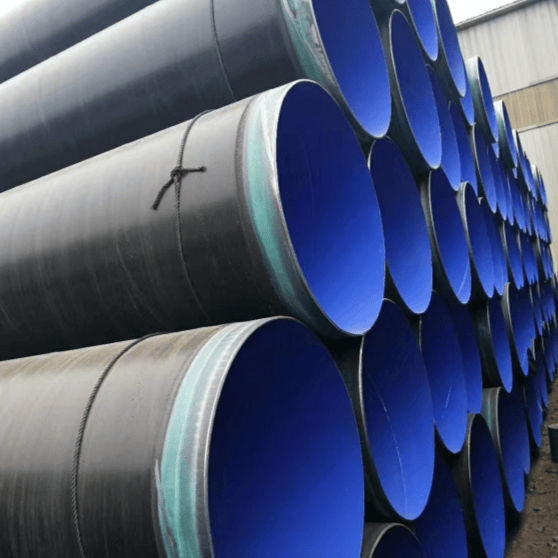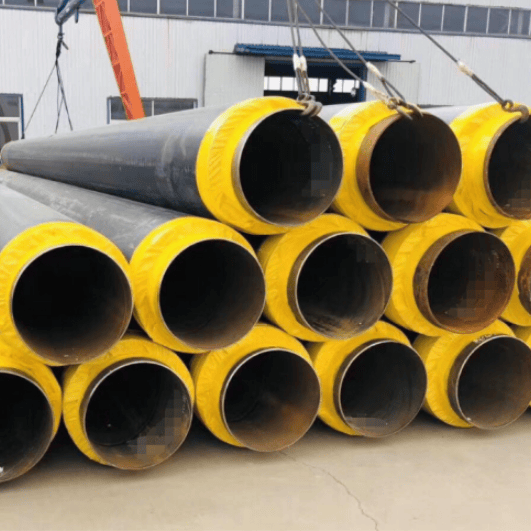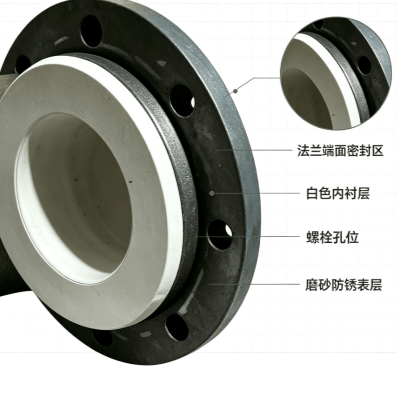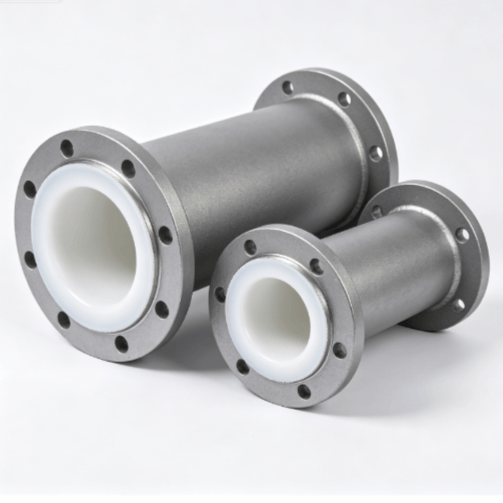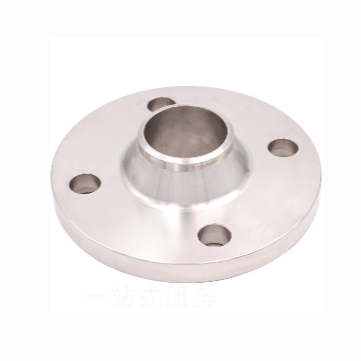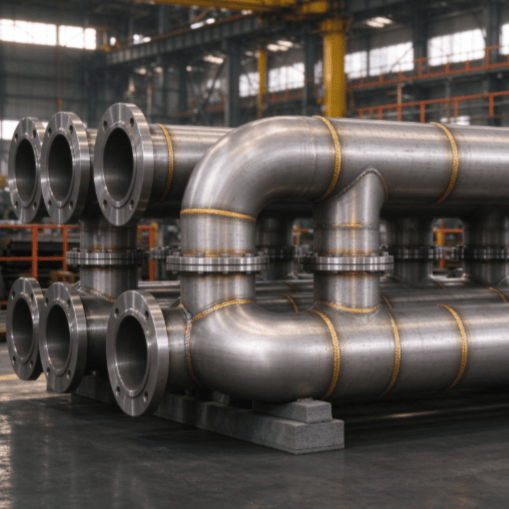

化工预制焊接件是在工厂车间内按施工图纸,将管材、型材、钢板通过切割成型、坡口加工、组对焊接、检验试压等工序制成的组件或模块,运至现场后整体吊装拼装。相比现场散件施工,工厂预制可缩短现场工期 30%~50%,焊缝质量更稳定,受天气影响小,广泛用于石油、化工、天然气、煤化工、核电、市政管网等装置。
二、主要产品类别
表格
| 类别 | 典型形式 | 应用场景 |
|---|---|---|
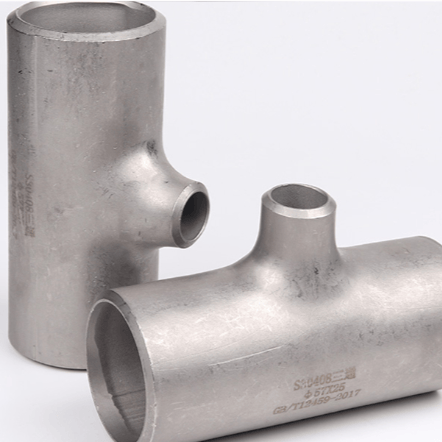
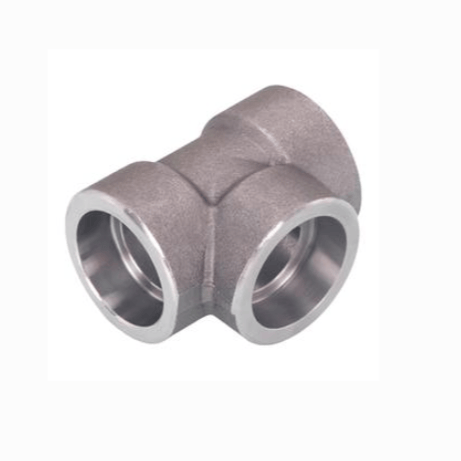
| 管道预制组件 Pipe Spool | 直管 + 弯管 + 三通 + 法兰组焊管排 | 工艺管道、公用工程管道 |
| 钢结构焊接模块 | 管廊支架、设备框架、操作平台、设备底座 | 装置管廊、钢结构框架 |
| 压力容器部件 | 筒体、封头、接管法兰、人孔、加强圈 | 反应釜、换热器、储罐、塔器 |
| 非标设备壳体 | 料仓、烟囱、烟道、设备外壳 | 环保、储运、辅助系统 |
三、常用材质
- 碳素钢:Q235B、Q355B(Q345B)、20# 无缝管、Q345R 容器板
- 不锈钢:304/304L、316/316L、321、310S
- 合金钢:15CrMo、12Cr1MoV、P91/P22(高温高压工况)
- 复合板:不锈钢 + 碳钢爆炸复合板(耐腐蚀 + 承压经济性)
四、制造工艺与技术参数
表格
| 项目 | 内容 |
|---|---|
| 焊接方法 | GTAW 氩弧焊(打底)、SMAW 手工电弧焊、FCAW 药芯气保焊、SAW 埋弧自动焊 |
| 坡口加工 | 机械加工 / 火焰切割,V 型、双 V 型或 U 型坡口,钝边与角度按 WPS 执行 |
| 焊工资质 | 持证上岗,按 NB/T 47014 焊接工艺评定(PQR)+ 焊接工艺规程(WPS)作业 |
| 无损检测 | RT 射线、UT 超声、MT 磁粉、PT 渗透;承压焊缝一般按设计要求 II 级合格 |
| 表面处理 | 喷砂除锈 Sa2.5 级,刷防锈底漆 + 面漆;不锈钢件做酸洗钝化 |
| 尺寸范围 | 管道 DN15 ~ DN1200;板厚 3 ~ 80 mm;单件模块最大可至数十吨 |
| 设计参数 | 设计压力 真空~42 MPa;设计温度 -196 ℃ ~ 600 ℃(随材质等级) |
| 法兰标准 | GB/T 9119、HG/T 20592、SH/T 3406、ANSI B16.5、JIS B2220 |
| 执行标准 | GB 50235《工业金属管道工程施工规范》、GB 50236《现场设备、工业管道焊接工程施工规范》、GB 150《压力容器》、NB/T 47014 |
五、质量控制要点
- 材料追溯:母材、焊材均有材质证明书,移植标识号全程可追溯。
- 焊前预热 / 层温:合金钢、厚板按 WPS 预热,控制层间温度。
- 焊缝检验:外观 100% 检查 + 按比例 RT/UT,不锈钢另做 PT 着色检测。
- 压力试验:承压组件出厂前按设计做水压 / 气压试验(按图纸要求)。
- 文件交付:竣工资料含材料合格证、焊接记录、热处理记录、NDT 报告、试压记录、竣工图。